Zinc-níquel electrolítico
Zinc-níquel según ASTM B841 e ISO 4042, con aleación de 12 a 16% de níquel y resistencia superior a 1.000 horas de niebla salina, controlada por rayos X.
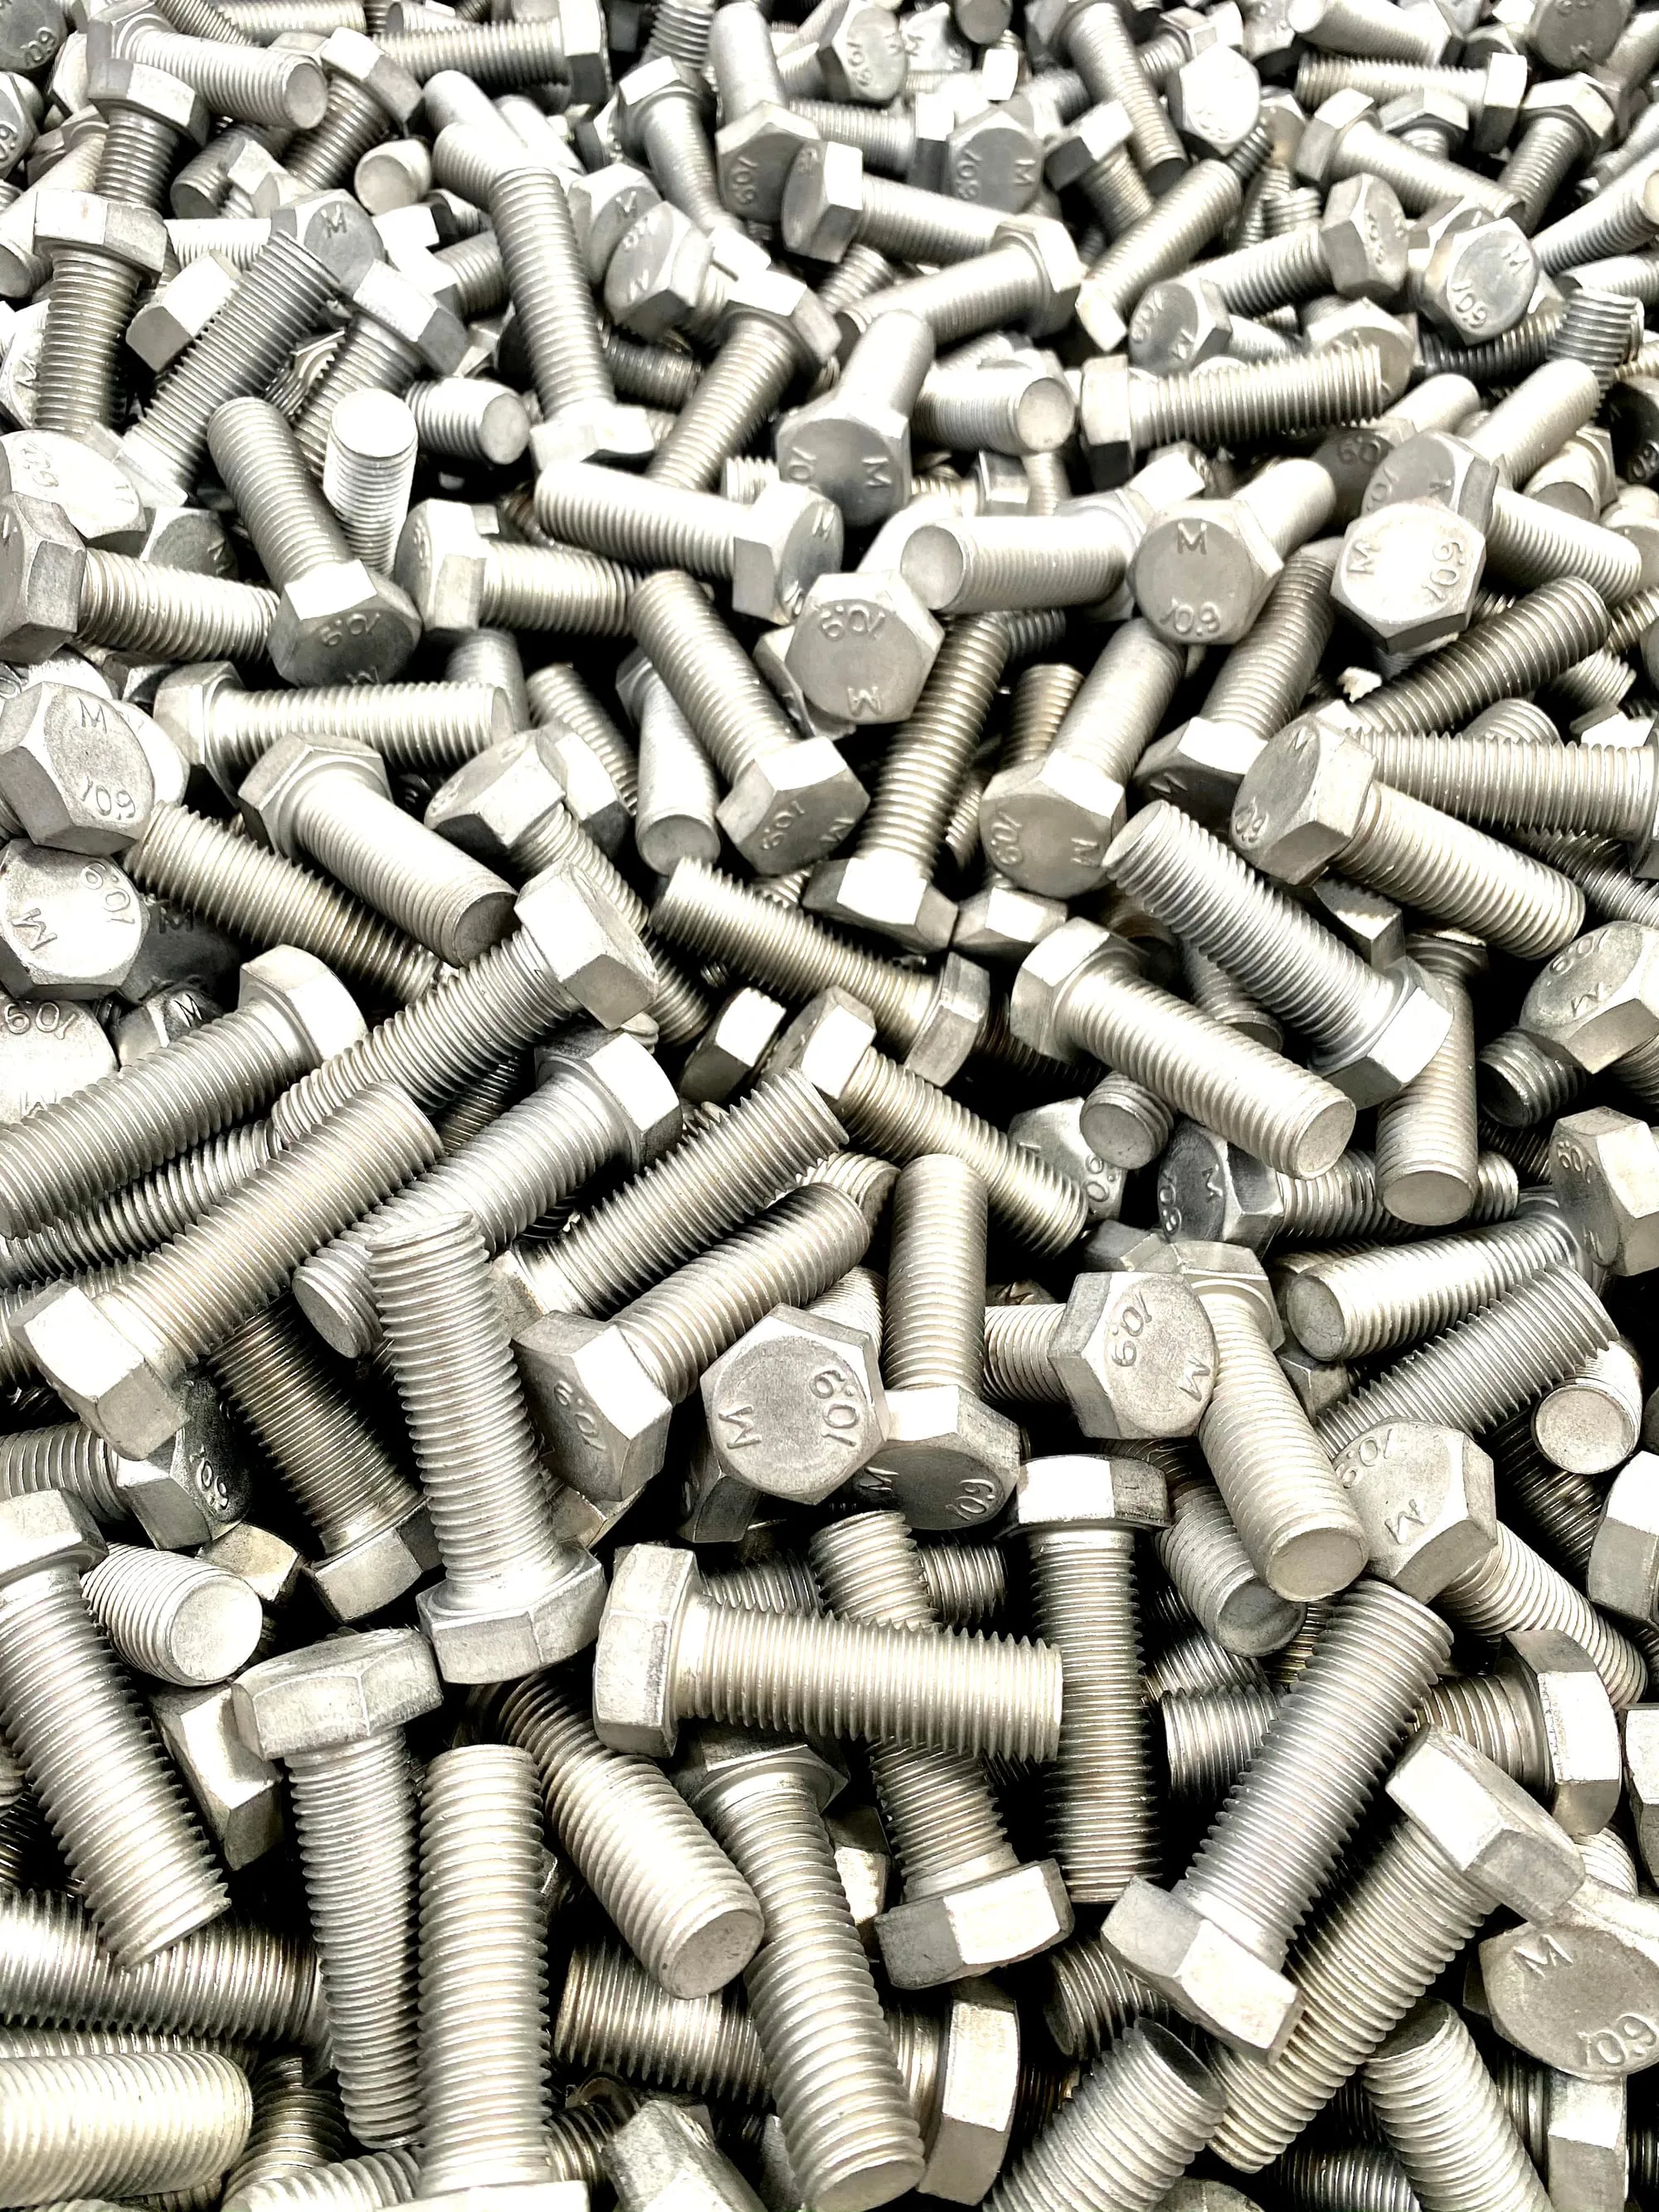
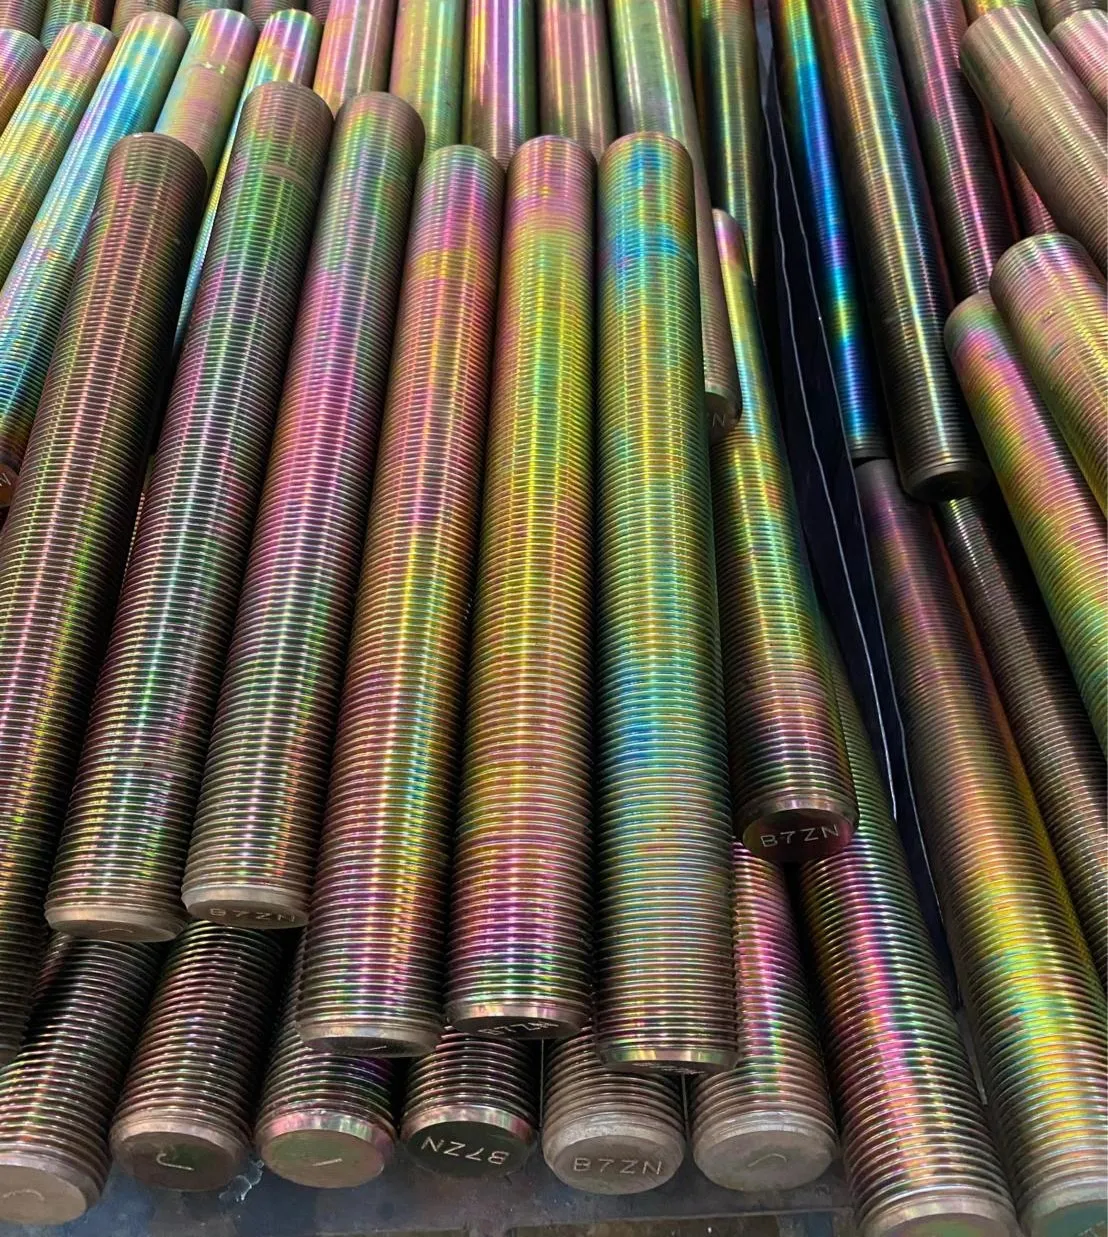
Las capas son libres de tensiones, dúctiles y de alto poder de penetración — cubren bien piezas de perfil profundo, tanto en tambor rotativo como en bastidor. Admite pasivación trivalente blanca, negra o transparente sin pérdida de protección. La ISO 4042:2022 es hoy una de las normas más relevantes para el recubrimiento de fijaciones, y es la que define la aleación de 12 a 16%. Atendemos distintos equilibrios según la especificación del cliente.
Pasivación con cromo hexavalente. Fue un salto de un orden de magnitud sobre el zinc.
El poder de penetración es lo que separa en la práctica al zinc-níquel del zinc común: cubre bien prácticamente todo el rango de densidad de corriente, de modo que una pieza de perfil profundo, un agujero ciego o un rebaje recibe capa donde el zinc dejaría una región débil. Por eso el mismo baño atiende tambor rotativo y bastidor.
La aleación decide el resultado, y no se ve. Fuera del rango de 12 a 16% de níquel el recubrimiento parece conforme y falla en campo — el aspecto, el color y el espesor quedan iguales. Por eso la aleación se mide por fluorescencia de rayos X durante el proceso, no solo en la inspección final. Al elegir un proveedor, es la pregunta que vale la pena hacer: ¿los rayos X están calibrados y la aleación se sigue en el proceso?
En fijaciones de alta dureza, el zinc-níquel no viaja solo. El hidrógeno generado en la electrodeposición se difunde en el metal, y el alivio debe venir inmediatamente después del baño, en un horno con uniformidad mapeada — eso es lo que resuelve el alivio de fragilización por hidrógeno, y lo que la auditoría verifica.
Ficha técnica
- Aleación
- 12 a 16% de níquel — controlada por XRF
- Espesor (práctica en O&G)
- 10 µm
- Niebla salina
- > 1.000 h
- Norma principal
- ASTM B841 · clases 1 y 2, grado 10 B+E
- Pasivación
- Trivalente blanca, negra o transparente
- Equipos
- Tambor rotativo y bastidor
- Proveedor del proceso
- MacDermid
Lo que fija cada norma en Zinc-níquel.
El chip en la parte superior de la página reconoce la norma. Esta tabla dice lo que ella exige — que es lo que quien especifica verifica antes de cerrar el plano.
| Norma | Qué trata | Qué fija aquí |
|---|---|---|
| ASTM B841 | Especificación del recubrimiento | La norma del zinc-níquel electrodepositado. Define clase, grado y tipo de pasivación — es la que la designación completa cita. |
| ISO 4042:2022 | Recubrimiento de fijaciones | La cuarta edición, de 2022, es la referencia vigente para fijaciones: define la aleación en 12 a 16% de níquel y cubre las pasivaciones trivalentes. |
| ISO 15726 | Aleación de zinc electrodepositada | Requisitos para aleación de zinc con níquel, hierro o cobalto sobre hierro y acero. |
| DIN 50979 | Sistema automotriz | La norma marco de la industria automotriz europea para el recubrimiento de zinc y aleaciones de zinc, con pasivación y sellador. |
| Fiat PS50031 | Especificación de automotriz | Recubrimiento de zinc-níquel para componentes de vehículos. |
| Petrobras N-215 | Especificación de operadora | Zinc, zinc-níquel y PTFE en componentes de petróleo y gas. |
| ASTM B117 | Método de ensayo | Niebla salina neutra. Es un método de ENSAYO, no una especificación de recubrimiento — las dos aparecen juntas porque una comprueba a la otra. |
Las aplicaciones que llegan aquí.
Petróleo y gas y submarino
Espárragos de brida, tuercas, pernos y componentes de válvulas, normalmente con un acabado fluoropolimérico encima para sumar control de fricción.
Automotriz
Fijaciones de chasis, suspensión y motor, piezas estampadas y componentes bajo el capó — donde la pasivación trivalente reemplazó al cromo hexavalente sin perder protección.
Energía solar
Fijaciones y estructura de paneles fotovoltaicos, expuestos a la intemperie por décadas, donde cambiar un perno cuesta mucho más que el perno.
Eólica e infraestructura
Componentes grandes en atmósfera agresiva, con la aleación equilibrada según la especificación del cliente.
En un sistema combinado, el desempeño no se suma — se multiplica.
El sistema de zinc-níquel con acabado fluoropolimérico para petróleo y gas tiene página propia, con la designación ASTM B841 completa, el argumento de fricción y lo que la hora de ensayo no dice — vea el sistema Zn-Ni + PTFE.
| Base metálica | Capa orgánica | Niebla salina | Observación |
|---|---|---|---|
| Zinc-níquel | PTFE Sapucaia | más de 3.500 h laboratorio externo independiente | El sistema más vendido para petróleo y gas de la línea. Ensayado en un laboratorio externo independiente contratado por Sapucaia. |
| Zinc-níquel | Xylan® 1070 · base solvente · 16 µm | más de 3.500 h datos técnicos de Sapucaia | Rango de trabajo de −195 °C a 260 °C — el más amplio de la línea. Más de tres veces y media el zinc-níquel solo, con control de fricción añadido. |
| Zinc-níquel | Xylan® 1424 · base agua · 16 µm | más de 3.500 h desempeño especificado por Sapucaia | Rango de trabajo de −20 °C a 180 °C. Base agua, para componentes de proceso donde la inercia química del fluoropolímero es el requisito. |
Variaciones de esta línea.
Zinc-níquel blanco trivalente
El acabado más solicitado de la línea: pasivación trivalente blanca, libre de cromo hexavalente, con 1.000 horas de niebla salina y el informe de ensayo enviado a pedido.
Zinc-níquel negro
Un acabado negro uniforme sin renunciar a la protección — la misma aleación controlada de zinc-níquel, con pasivación trivalente negra y sellador. Es un recubrimiento distinto del zinc negro.
Zinc-níquel para energía solar
La estructura de paneles pasa 25 años a la intemperie, con fijaciones que nadie va a reemplazar. El proceso controlado alcanza 1.500 horas de niebla salina.
Lo que el especificador suele preguntar.
Especifiqué ASTM B841 grado 10. ¿Y si necesito más resistencia?
Es el mismo zinc-níquel depositado — cambia la estructura de la capa, no el material. El zinc-níquel nanoestructurado, bajo la especificación ASTM B1025-25, es lo que aplicamos como NanoGalv®: a partir de 10 µm el ensayo de Modumetal en ASTM B117 registra más de 10.000 horas hasta óxido rojo. La pieza, la rosca y el diseño no cambian — cambia la línea en la que se procesa. Envíe el plano y la norma de su cliente final y nuestro equipo comercial devuelve la designación completa.
¿Cuál es la aleación correcta de zinc-níquel?
De 12 a 16% de níquel, el rango definido por la ISO 4042:2022. Por debajo de eso el recubrimiento pierde gran parte de su resistencia a la corrosión; por encima, se vuelve quebradizo y la adherencia sufre. Como la diferencia no aparece en el aspecto de la pieza, la aleación se mide por fluorescencia de rayos X durante el proceso.
¿Se puede pasivar el zinc-níquel en cualquier color?
Sí — blanco, negro o transparente, en pasivación trivalente, sin pérdida de protección. El color es una elección de identificación visual y de especificación del cliente, no un indicador de desempeño: la protección viene de la aleación, el espesor y el sellador.
¿Cuántas horas de niebla salina resiste el zinc-níquel?
La base sola queda entre 900 y 1.000 horas hasta óxido rojo. Con pasivación y sellador, el acabado blanco trivalente alcanza 1.000 horas en ensayo. Con un acabado fluoropolimérico encima, el sistema supera las 3.500 horas con cualquiera de los top coats de la línea. Toda hora publicada aquí viene con espesor, sistema y fuente del dato.
¿El zinc-níquel sirve para una pieza que se va a pintar?
Sirve, y es una de las combinaciones más usadas en petróleo y gas. La capa metálica da protección galvánica de sacrificio y la capa orgánica da barrera química y control de fricción. En ese caso el sistema no lleva la pasivación de acabado — donde entra una capa orgánica, la designación cambia.
¿Se necesita alivio de fragilización por hidrógeno después del zinc-níquel?
Para fijaciones de alta dureza, sí, inmediatamente después del baño. La electrodeposición genera hidrógeno que se difunde en el acero; sin alivio térmico entre 150 °C y 250 °C la pieza puede fragilizarse y fallar bajo carga, a veces semanas después del montaje.