Zinc-níquel blanco trivalente
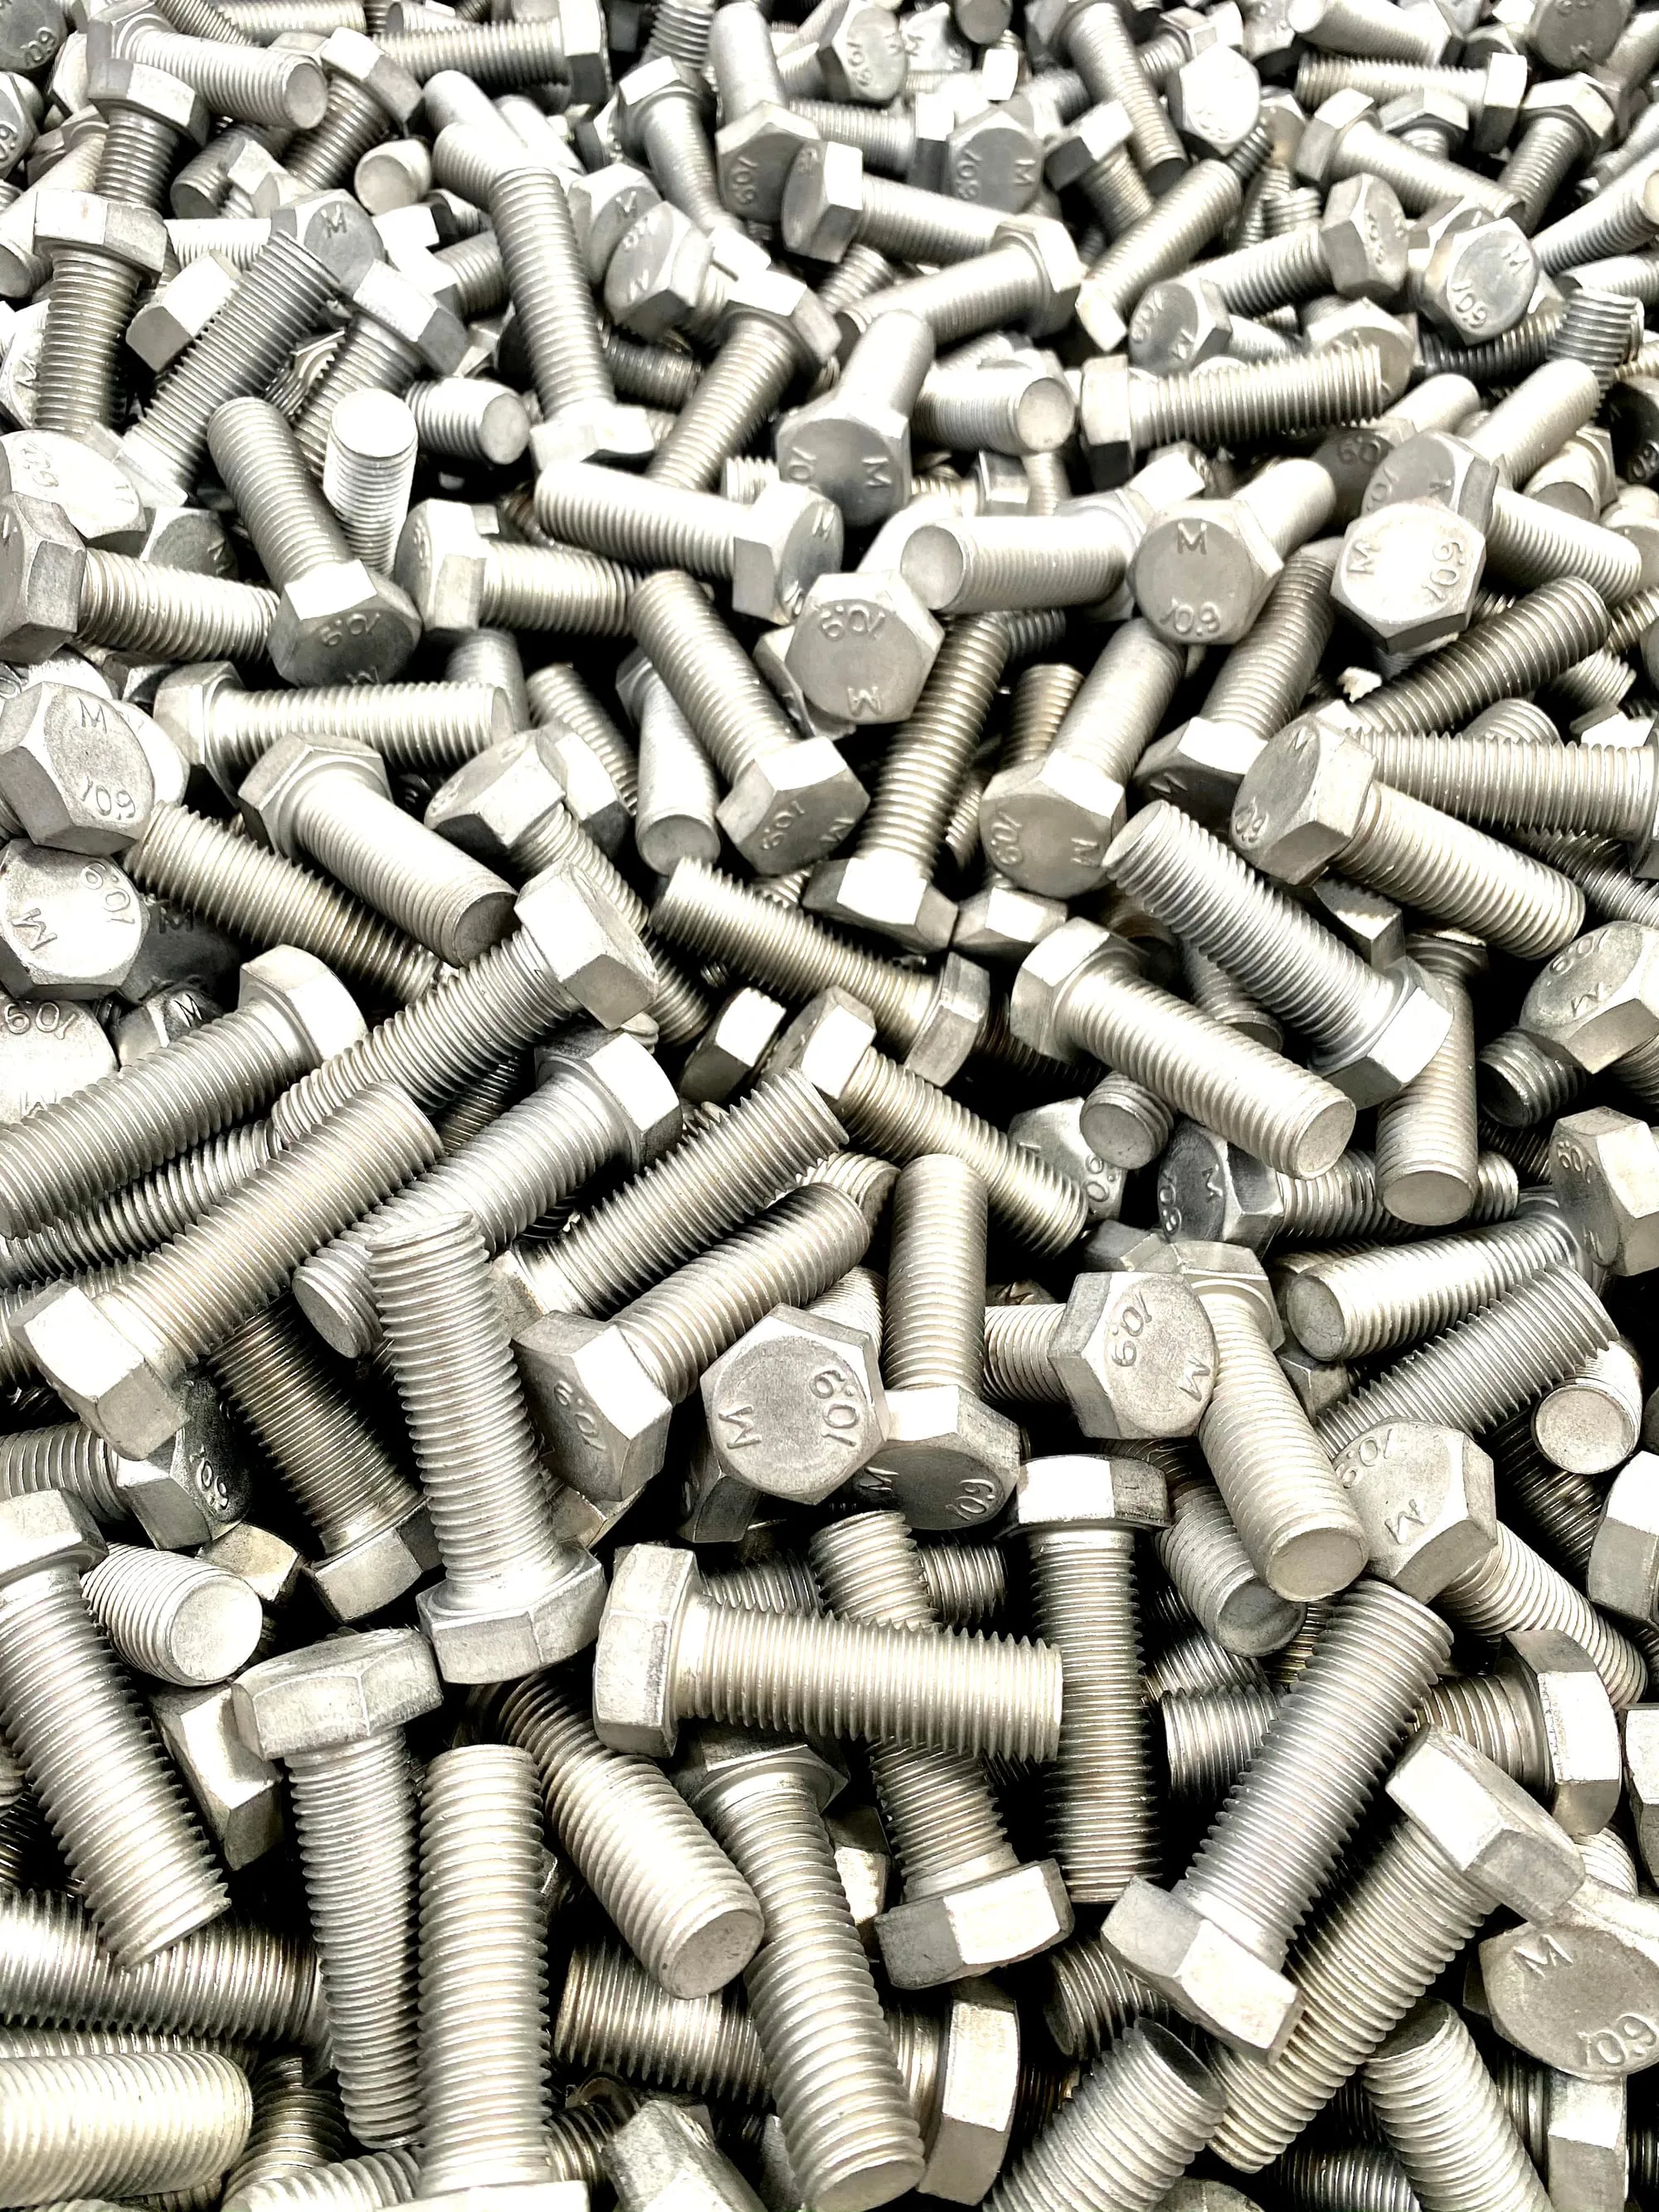
El acabado más solicitado de la línea: pasivación trivalente blanca, libre de cromo hexavalente, con 1.000 horas de niebla salina y el informe de ensayo enviado a pedido.
La pasivación trivalente reemplazó al cromo hexavalente por exigencia legal — en el sector automotriz europeo se eliminó por completo el 1 de julio de 2007 — sin perder protección. Con sellador, el sistema sostiene 1.000 horas hasta óxido rojo.
La aleación decide el resultado: fuera del rango de 12 a 16% de níquel definido por la ISO 4042, el recubrimiento parece conforme y falla en campo. Por eso medimos la aleación por rayos X durante el proceso, no solo en la inspección final.
Ficha técnica
- Pasivación
- Trivalente blanca (Cr³⁺)
- Aleación
- 12 a 16% de níquel
- Niebla salina
- 1.000 h · con sellador
- Clase
- ASTM B841 cl. 1 y 2 · grado 10 · B+E
- Equipos
- Tambor rotativo y bastidor
Lo que fija cada norma en Zinc-níquel blanco trivalente.
| Norma | Qué trata | Qué fija aquí |
|---|---|---|
| ASTM B841 | Especificación del recubrimiento | Clases 1 y 2, grado 10, tipo B+E — la designación completa de este acabado. |
| ISO 4042:2022 | Recubrimiento de fijaciones | Define la aleación de 12 a 16% de níquel y las clases de pasivación trivalente. |
| DIN 50979 | Sistema automotriz | La norma marco del sector automotriz europeo para aleación de zinc con pasivación y sellador — la que normalmente cita una especificación de automotriz. |
| ISO 15726 | Aleación de zinc electrodepositada | Requisitos para aleación de zinc-níquel sobre hierro y acero. |
| ASTM B117 | Método de ensayo | Niebla salina neutra — el método detrás de las 1.000 h publicadas. |
Las aplicaciones que llegan aquí.
Cadena de suministro automotriz
Fijaciones de chasis, suspensión y motor. Atendemos especificaciones de automotrices — entre ellas Volkswagen, Stellantis, Peugeot, Citroën, General Motors, Renault, Nissan y Fiat (PS50031).
Proceso controlado por PPAP
Aprobación de pieza de producción con el expediente que exige la cadena: plan de control, estudio de capacidad y registro de la aleación medida por rayos X.
Estructura expuesta a la intemperie
Componentes de energía solar e infraestructura, en exposición continua.
Base de sistema
Como capa metálica bajo un acabado orgánico, cuando la especificación pide protección galvánica y barrera química en el mismo componente.
Lo que el especificador suele preguntar.
¿Por qué la pasivación trivalente reemplazó a la hexavalente?
Por exigencia legal. El cromo hexavalente es un carcinógeno reconocido, y el sector automotriz europeo lo eliminó el 1 de julio de 2007. Con sellador, la trivalente alcanza un desempeño equivalente o mejor — el cambio no costó protección.
¿Qué significa ASTM B841 clase 2, grado 10, tipo B+E?
La clase y el grado definen el espesor mínimo del recubrimiento; el tipo define el acabado de pasivación. Es la designación que el plano debe llevar para que el proveedor entregue exactamente el mismo recubrimiento — pedir "zinc-níquel blanco" sin la designación deja abiertos el espesor y la pasivación.
¿Cómo sé que la aleación entregada está en el rango correcto?
Por el registro de mediciones de fluorescencia de rayos X tomadas en el proceso, no solo en la inspección final. Como una aleación fuera de rango no cambia el color, el brillo ni el espesor, la única forma de saberlo es medir — y la única forma de comprobarlo es el registro.