Da peça ao certificado, tudo dentro da fábrica.
Oito linhas de tratamento, laboratório próprio e liberação da qualidade — em Guarulhos, sem terceirizar etapa.
As seis etapas, na ordem.
Recebimento
Pesagem, conferência de nota fiscal e elaboração da ordem de serviço (OS). A OS é o que dispara e rastreia toda a produção.
Linha de limpeza
Desengraxante quente, ácido, águas de lavagem e neutralização. Passam 100% das peças — é recurso comum a todo o volume.
Máquina automática
Limpeza, desengraxante eletrolítico, lavagem, ácido, lavagem e o banho de eletrodeposição. O operador carrega com a OS em mão.
Acabamento
Passivação, selagem quando aplicável e centrifugação.
Desidrogenização
Para fixador de alta dureza: alívio de hidrogênio entre 150 °C e 250 °C, em estufa com TUS e calibração rastreável conforme API 6A.
Liberação e expedição
Leitura de camada e liga por raio-X, liberação da qualidade e certificado de ensaio do lote.
A OS só fecha com duas assinaturas.
Rastreabilidade que depende de memória não é rastreabilidade. Estes são os três pontos em que o processo se obriga a deixar registro.
Quem produziu assina; quem expede aceita — ou devolve
O responsável pela produção assina a OS com data e hora e encaminha a peça à expedição junto com ela. A expedição aceita e assina, ou recusa e devolve a quem produziu. São duas pessoas diferentes olhando o mesmo lote antes de ele sair.
A etiqueta traz carga, tempo e ocupação
Junto da OS, o escritório emite para a seção uma etiqueta com a carga em quilos, os minutos do banho e os minutos totais de ocupação da fábrica, além das observações daquele produto. Carga e tempo são calculados por material, não estimados no chão.
A nota fiscal não sai antes do laboratório
Cada peça é tratada como um produto: ficam registrados a camada máxima e mínima, o tipo de peça, a espessura do material, o banho, a cor, a carga, o tempo e os cuidados. Quando há exigência de certificado de conformidade, a nota fiscal só é emitida com as medições do laboratório e os ensaios feitos.
A embalagem também entra na OS
Tipo de embalagem, quantidade de volumes, estado em que a embalagem chegou, se vem identificada ou não, e a data prevista de retorno das peças. É o que evita a discussão de avaria depois do embarque.
Carga e tempo saem de equação, não de estimativa.
A área depositada é o que determina a densidade de corrente, e a densidade de corrente é o que determina a camada. Por isso a carga de cada gancheira e de cada tambor é calculada por tipo de peça, e não ajustada no olho — é a mesma equação para o primeiro lote e para o milésimo.
Banho eletrolítico
kg da carga = (fe × A × T × mm) ÷ (c × m)
Banho químico
kg da carga = (dm² do tanque × espessura da peça) ÷ c
- fe
- fator de eficiência do eletrólito
- A
- amperagem, ou dm² da capacidade do tanque
- T
- tempo, em minutos
- mm
- espessura do material
- m
- espessura do depósito, em mícrons
- c
- constante do tipo de material
O fator de eficiência do eletrólito não é tabelado: sai da célula de Hull do nosso laboratório, com retificador e temporizador automático. É por isso que a conta acompanha o banho como ele está hoje, e não como estava quando foi montado.
| Tipo de material | Constante (c) |
|---|---|
| Porca | 110 |
| Parafuso | 80,81 |
| Arame | 50,96 |
| Chapa de ferro | 25,48 |
| Tubo | 12,74 |
A linha de limpeza é comum a 100% do volume.
Parada ali afeta tudo. É por isso que a limpeza recebe a mesma atenção de processo que o banho — revestimento não adere em superfície mal preparada, e o defeito só aparece no ensaio.
O ponto de maior dependência de habilidade do operador é a máquina automática de banho. É onde a experiência decide se o lote sai conforme — e é por isso que treinamento registrado por função e processo faz parte do sistema, não é formalidade de ISO.
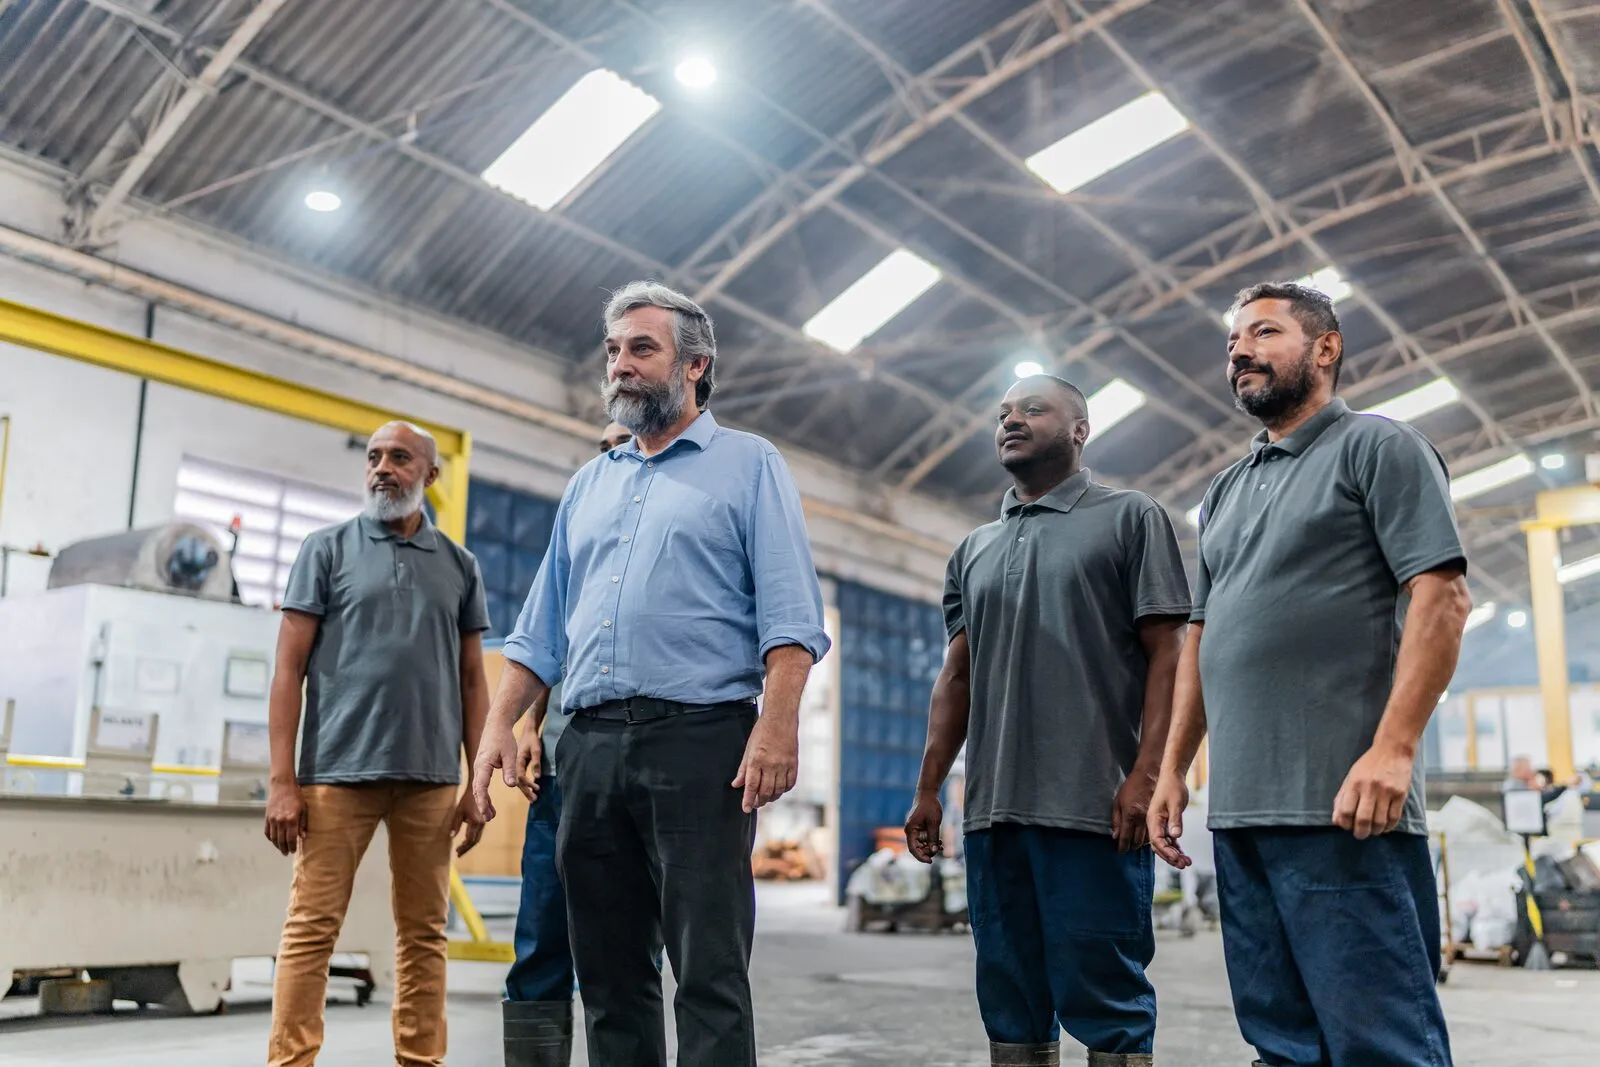
Reunião de piso · indicadores e não conformidades do turno anterior
Como a Sapucaia rastreia um lote?
Pela ordem de serviço. A OS é criada no recebimento, acompanha a peça em toda a linha e recebe o apontamento de cada etapa. A ela se ligam a leitura de camada por raio-X e os reforços de banho registrados no período — então é possível reconstruir as condições em que aquele lote foi processado.
Qual é o regime de turnos?
As máquinas rotativas (tambor) — zinco alcalino, zinco-níquel e decapagem — operam em dois turnos. As linhas de banho parado e rack — cádmio, pintura e fosfato — operam em um turno.